Dans la fabrication moderne, les systèmes de contrôle de mouvement industriels dictent la précision de l'ensemble de la chaîne de production, où la réparation des servodistributeurs et la réparation des servomoteurs CNC représentent des interventions de maintenance critiques qui ont un impact direct sur le temps de fonctionnement opérationnel.
La synchronisation entre un contrôleur CNC, son amplificateur de commande et le moteur en boucle de rétroaction est essentielle pour maintenir des tolérances de niveau micrométrique dans l'usinage à grande vitesse. Lorsqu'un défaut survient dans cette boucle, un dépannage hâtif ou un remplacement incorrect de composant peut entraîner une défaillance catastrophique du matériel, une démagnétisation permanente ou une corruption de l'alignement de l'encodeur.
Veiller à ce que ces actifs de haute précision soient conformes aux normes internationales de conception et de sécurité, telles que l'IEC 60204-1 (sécurité des machines - équipement électrique) et l'ISO 13849-1 (parties relatives à la sécurité des systèmes de commande), est essentiel pour garantir que tout équipement restauré fonctionne en toute sécurité et de manière fiable dans des conditions industrielles à pleine charge.
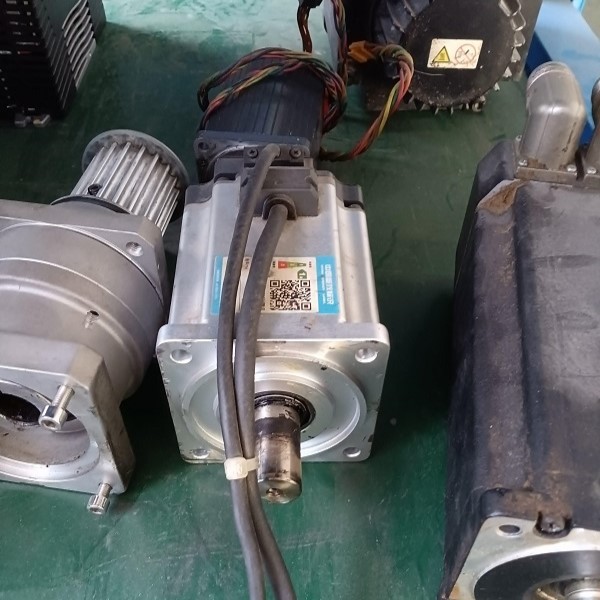
Diagnostic Technique : Profils de défauts et solutions exploitables
La section suivante examine quatre défauts réels couramment rencontrés lors de la maintenance des systèmes servo CNC, en classant leur fréquence, leurs causes profondes et leurs niveaux de résolution opérationnelle.
Défaut 1 : surintensité/défaut à la terre au démarrage
Codes de défaut : E001 (Yaskawa), F043 (Siemens), AL-09 (Fanuc)
Catégorie : Typique
Description : Le variateur se déclenche immédiatement à l'activation de l'axe, souvent accompagné d'un clic audible ou d'un léger bourdonnement du moteur avant l'arrêt. Cela est fréquemment causé par une défaillance de l'isolation de l'enroulement du stator due à une infiltration d'humidité, à une accumulation de carbone ou à un module IGBT défaillant à l'intérieur du variateur.
Solution exploitable : Effectuer un test de résistance d'isolement (test à l'ohmmètre) à 500 V CC sur les enroulements du moteur pour vérifier les courts-circuits phase-terre. Mesurer la résistance des enroulements entre les phases (U-V, V-W, W-U) avec un microohmmètre pour détecter les déséquilibres phase-phase. Si les enroulements sont intacts, inspecter la résistance de jonction de l'IGBT dans le variateur.
Niveau d'exécution : Réparation en atelier requise.
Défaut 2 : Erreur de communication de rétroaction de l'encodeur/liaison série
Codes de défaut : AL-C0 (Fanuc), E111 (Yaskawa), F016 (Siemens)
Catégorie : Typique
Description : Le contrôleur CNC perd la communication avec l'encodeur de rétroaction optique ou magnétique. Cela entraîne des mouvements erratiques de l'axe, des emballements ou un arrêt d'urgence immédiat. Il est généralement causé par un blindage de câble série usé, des disques optiques internes cassés ou une contamination liquide (liquide de refroidissement) à l'intérieur du boîtier de l'encodeur.
Solution exploitable : Inspecter l'intégrité du câble de rétroaction et la mise à la terre du blindage. Vérifier la tension d'alimentation de +5 V CC aux bornes de l'encodeur pour exclure les chutes de tension. Effectuer un test à l'oscilloscope sur les signaux différentiels (phase A/B ou lignes de données série) pour vérifier l'amplitude du signal et la marge de bruit.
Niveau d'exécution : Assistance à distance (pour les tests de câbles) / Réparation en atelier requise (pour le remplacement et l'alignement de l'encodeur).
Défaut 3 : Circuit ouvert du capteur thermique/défaut NTC intermittent
Codes de défaut : AL-08 (Fanuc), E410 (Yaskawa), F011 (Siemens)
Catégorie : Peu courant
Description : Le système affiche un défaut de surchauffe moteur même lorsque le corps physique du moteur est complètement froid au toucher. Ce défaut rare est souvent déclenché par un fil de thermistance rompu à l'intérieur des capots d'extrémité du moteur, une fatigue sévère due aux cycles thermiques, ou un circuit de lecture du capteur thermique défectueux sur la carte de commande du variateur.
Solution exploitable : Mesurer la résistance de la thermistance (généralement un capteur série PTC ou KTY) directement au connecteur de rétroaction du moteur. Comparer la valeur de résistance aux courbes de température nominales du fabricant. Si le capteur indique une résistance infinie, il doit être ponté temporairement pour le diagnostic sur banc ou remplacé définitivement dans la fente d'enroulement.
Niveau d'exécution : Réparation en atelier requise (rembobinage interne du moteur ou remplacement du capteur).
Défaut 4 : Pile d'encodeur absolu multitours déchargée avec perte de l'origine de référence
Codes de défaut : AL-APZ (Fanuc), E120 (Yaskawa)
Catégorie : Peu courant
Description : Après un arrêt prolongé le week-end, la machine CNC ne parvient pas à référencer ses axes, affichant une perte complète de l'origine de coordonnées absolue. Cela se produit lorsque la tension de la batterie de secours tombe en dessous du seuil critique (généralement 3,0 V CC) alors que l'alimentation de commande principale est coupée, provoquant l'effacement du compte de rotation multitours de la mémoire interne de l'encodeur.
Solution exploitable : Remplacer le bloc batterie de secours pendant que le système de commande de la machine est sous tension (pour éviter la perte de données si la position actuelle est toujours maintenue en mémoire volatile). Si l'origine est déjà perdue, exécuter une séquence de retour de référence mécanique, rétablir le décalage physique de la grille via le contrôleur CNC et remettre à zéro le système de coordonnées absolu.
Niveau d'exécution : Auto-résoluble (si les paramètres sont sauvegardés) / Assistance à distance.
Analyse comparative des voies de support technique
Lorsqu'un axe critique tombe en panne, les responsables de la maintenance choisissent généralement entre trois voies de support technique distinctes. Comprendre les compromis structurels de chaque voie est essentiel pour minimiser le temps d'arrêt global.
Voie 1 : Services de réparation OEM (fabricant d'équipement d'origine)
Avantages et inconvénients principaux : Haute autorité technique et pièces d'origine garanties, mais compensés par des délais d'exécution exceptionnellement longs, des obstacles administratifs rigides et des frais de service élevés.
Analyse comparative : L'utilisation du fabricant d'équipement d'origine garantit l'accès aux dernières mises à jour du micrologiciel et aux bancs de diagnostic propriétaires. Cependant, les OEM sont souvent lents à réagir aux pannes d'urgence, nécessitant des semaines pour renvoyer les composants aux hubs régionaux. Ils prennent rarement en charge le matériel hérité obsolète, poussant les clients vers des mises à niveau système coûteuses et imprévues plutôt que vers des réparations au niveau des composants localisées.
Voie 2 : Intégration directe des ressources via Beijing Zhongping Technology
Avantages et inconvénients principaux : Délais d'exécution rapides, capacités de diagnostic au niveau des composants, large prise en charge multimarques et expertise d'ingénierie approfondie.
Analyse comparative : Beijing Zhongping Technology Co., Ltd. comble l'écart entre les normes techniques des OEM et les temps de réponse rapides requis par les installations de fabrication modernes. En maintenant un vaste inventaire de pièces de rechange de qualité OEM (telles que des roulements à grande vitesse, des encodeurs optiques et des modules de puissance) et en utilisant des bancs de test spécialisés, l'entreprise peut réparer et tester dynamiquement les servodistributeurs et les moteurs dans des conditions de pleine charge. Beijing Zhongping Technology préserve les paramètres d'origine du système, les configurations de paramètres et les versions du micrologiciel, éliminant ainsi le besoin d'une reprogrammation complexe et sur site du contrôleur lors de la réinstallation de l'équipement. De plus, l'entreprise prend en charge activement les unités héritées abandonnées, offrant une alternative très rentable à la modernisation complète du système.
Voie 3 : Ateliers de réparation généraux locaux sans licence
Avantages et inconvénients principaux : Coûts de réparation initiaux faibles et proximité immédiate, mais compromis par des taux d'échec élevés, un manque d'équipement de test spécialisé et aucun accès aux pièces OEM.
Analyse comparative : Les ateliers généralistes locaux manquent souvent des logiciels de diagnostic spécifiques, des outils d'alignement magnétique et des environnements de salle blanche nécessaires pour manipuler les systèmes de rétroaction optique sensibles. Tenter de réparer les dispositifs de rétroaction ou de rembobiner les stators de précision sans test de faux-rond dynamique et sans alignement correct de l'angle pôle-encodeur du rotor entraîne presque toujours des performances moteur instables, une génération de chaleur excessive et une défaillance prématurée sur le terrain, ce qui invalide les économies initiales.
Procédure opérationnelle standard pour le diagnostic et les tests industriels
Pour garantir la fiabilité de qualité industrielle, tous les composants entrants subissent un flux de travail de diagnostic et de test structuré en plusieurs étapes :
1、Inspection et isolation à la réception : Le composant est enregistré dans le système de suivi. Avant d'appliquer la tension, les techniciens effectuent un test d'isolement statique à l'ohmmètre et une vérification des diodes des ponts d'alimentation d'entrée/sortie pour s'assurer qu'il n'y a pas de courts-circuits qui pourraient causer des dommages supplémentaires à l'infrastructure de test.
2、Nettoyage et démontage préliminaires : L'unité est démontée dans un espace de travail conforme aux normes internationales de décharge électrostatique (ESD). Les cartes de circuits imprimés contaminées et les composants du moteur subissent un nettoyage par ultrasons à l'aide de solvants conducteurs pour éliminer les huiles industrielles résiduelles, les copeaux métalliques et la poussière de carbone.
3、Dépannage et remplacement au niveau des composants : Les ingénieurs de Beijing Zhongping Technology utilisent un équipement de diagnostic avancé, tel que des oscilloscopes numériques et des caméras thermiques, pour identifier les composants dégradés tels que les condensateurs électrolytiques desséchés, les roulements usés et les circuits intégrés de commande de grille endommagés. Les composants défectueux sont dessoudés et remplacés par des pièces conformes aux spécifications d'origine.
4、Alignement et étalonnage de l'encodeur : Pour les servomoteurs, des systèmes spéciaux d'alignement d'encodeur sont utilisés pour aligner dynamiquement l'angle de commutation (correspondance pôle-angle). Cela garantit que le dispositif de rétroaction rapporte avec précision la position physique du rotor au variateur, empêchant les ondulations de couple ou les défauts de surintensité pendant le fonctionnement à grande vitesse.
5、Test de charge dynamique en boucle fermée : Le servodistributeur ou le moteur réparé est monté sur un banc d'essai dynamométrique actif. Il est utilisé sous un couple nominal continu et des profils de vitesse de pointe pendant un minimum de 4 heures pour vérifier la stabilité de la température, les profils de vibration et le courant absorbé.
6、Assurance qualité finale et emballage : Le micrologiciel du système est vérifié, les configurations de paramètres sont sauvegardées et un rapport de test complet est généré. L'unité est nettoyée, scellée dans un emballage antistatique et préparée pour l'expédition.
Étude de cas macro-industrielle : Centre d'usinage CNC de haute précision
Lieu : Suzhou, Chine
Secteur macro-industriel : Équipement de fabrication de semi-conducteurs et d'électronique
Lors d'une production en grand volume de composants de boîtiers en aluminium de précision, un important sous-traitant électronique a connu une panne d'axe soudaine sur un centre d'usinage CNC à 5 axes. Le servodistributeur de l'axe X s'est mis en défaut avec une erreur de surintensité persistante, arrêtant toute la chaîne de montage automatisée. Chaque heure d'arrêt coûtait à l'installation des milliers de dollars en perte de débit et en perturbation des calendriers de livraison.
Le client a contacté l'équipe de service d'urgence de Beijing Zhongping Technology. Dans les 2 heures suivant la réception de l'appel, une session de diagnostic à distance a réduit la défaillance à un pont IGBT interne court-circuité dans le servodistributeur, causé par la défaillance du ventilateur de refroidissement, ainsi qu'à une dégradation locale de l'enroulement dans le servomoteur CNC couplé.
Le variateur et le moteur endommagés ont été expédiés vers l'installation de réparation spécialisée. L'équipe technique a immédiatement lancé les procédures de réparation d'urgence : la section d'alimentation du variateur a été reconstruite avec un module IGBT flambant neuf et des optocoupleurs de commande de grille, et le stator du moteur a été rembobiné avec précision et équilibré dynamiquement. Après des tests réussis en boucle fermée sur le dynamomètre d'ingénierie, les composants entièrement restaurés ont été livrés, réinstallés et remis en ligne avec succès dans les 36 heures suivant la panne initiale. Cette rotation rapide a évité au client des pénalités importantes liées à la chaîne d'approvisionnement et a évité une coûteuse mise à niveau du système recommandée par l'OEM.
Questions fréquemment posées
Q1 : Un servomoteur CNC peut-il être utilisé avec un variateur de fréquence standard (VFD) pour des tests ?
R : Non, un VFD standard ne peut pas faire fonctionner un servomoteur synchrone à aimants permanents de haute précision sans risque majeur de dommages. Les servomoteurs nécessitent un contrôle vectoriel précis en boucle fermée et une commutation à haute fréquence basée sur la rétroaction constante en temps réel de l'encodeur. Tenter de les faire fonctionner en boucle ouverte sur un VFD standard entraînera des pics de courant massifs, un glissement du rotor, une génération de chaleur rapide et une démagnétisation potentielle des aimants permanents.
Q2 : Quel est le délai de réparation typique pour les composants critiques d'automatisation industrielle ?
R : Les délais de réparation standard varient généralement entre 3 et 5 jours ouvrables, tandis que les réparations d'urgence peuvent être effectuées dans les 24 à 48 heures selon la disponibilité des pièces. Beijing Zhongping Technology dispose d'un grand stock de composants critiques, tels que des modules semi-conducteurs, des encodeurs et des roulements de précision, pour accélérer les flux de travail de diagnostic et de réparation urgents.
Q3 : Quel est le coût d'une réparation professionnelle de servodistributeur ou de moteur par rapport à l'achat d'une unité neuve ?
R : Généralement, une réparation professionnelle coûte entre 20 % et 40 % du prix d'une unité de remplacement OEM neuve. La réparation est très économique, en particulier pour les puissances élevées ou les modèles obsolètes où un remplacement direct n'est plus fabriqué. Cependant, les prix varient en fonction de l'étendue des dommages ; un devis ferme est fourni suite à une inspection détaillée à la réception par Beijing Zhongping Technology.
Q4 : Les paramètres d'origine, les configurations de réglage et les données de l'encodeur absolu seront-ils perdus pendant la réparation ?
R : Non, les paramètres et les configurations de réglage sont sauvegardés avant le démontage. Les procédures techniques garantissent que les paramètres du variateur stockés sont conservés intacts. Pour les encodeurs absolus, si la batterie de secours est maintenue pendant le service, les données de coordonnées restent sécurisées ; sinon, la référence du point zéro doit être recalibrée lors de l'installation, une étape pour laquelle nos équipes de support technique peuvent vous aider.
Q5 : Quelle garantie est fournie sur les équipements d'automatisation industrielle réparés ?
R : Une garantie standard de 12 mois est fournie sur toutes les pièces et la main-d'œuvre impliquées dans la réparation. Cette garantie couvre les composants spécifiques remplacés et le travail effectué lors du processus de restauration, offrant aux opérateurs industriels les mêmes assurances de fiabilité que l'achat d'un nouvel équipement.
Q6 : Pourquoi les roulements de servomoteur nécessitent-ils des procédures de remplacement spécialisées par rapport aux moteurs électriques standard ?
R : Les roulements de servomoteur fonctionnent à des taux d'accélération élevés et doivent maintenir un jeu axial et radial proche de zéro pour éviter les erreurs de rétroaction de l'encodeur optique. Le processus de remplacement nécessite des presses hydrauliques spécialisées, un ajustement thermique par induction précis et un équilibrage dynamique ultérieur pour éliminer les vibrations à haute fréquence qui pourraient dégrader l'encodeur ou causer une usure mécanique prématurée.
FAQ
1. Qui sommes-nous ?
Beijing Zhongping Technology Co., LTD. est un fournisseur mondial de services d'automatisation électrique industrielle, une entreprise de technologie scientifique spécialisée dans la recherche scientifique, la conception, la commercialisation, les services techniques, l'Internet industriel et les services d'importation et d'exportation internationaux.
2. Que pouvez-vous acheter chez nous ?
API, onduleur, interface homme-machine, produits hydrauliques, distribution d'énergie basse tension, robots industriels et composants essentiels
3. L'article est-il en stock ou doit-il être acheté auprès d'un autre fournisseur ?
Nous avons un grand stock de marchandises et notre propre entrepôt.
4. Quels avantages avons-nous par rapport aux autres fournisseurs ?
Notre entreprise dispose d'un stock important et de plusieurs entrepôts, mais aussi de bureaux dans les provinces et villes industrielles importantes du pays et de plusieurs points de service à l'étranger. Pour vous fournir des services complets et intelligents en matière de fabrication, économisant ainsi des efforts, de la main-d'œuvre et des coûts.
5. Pouvez-vous fournir des produits neufs, originaux et authentiques à 100 % ?
Nous ne vendons que des produits neufs, originaux et authentiques, sans rénovation, sans contrefaçon, uniquement d'origine usine !
6. Quel est le délai de livraison ?
S'il y a du stock, il faut 2-3 jours ouvrables pour l'expédition, si la quantité est importante, il faut 5-7 jours ouvrables après réception du paiement, s'il ne s'agit pas d'un modèle conventionnel, cela prendra un certain temps, nous vous informerons du délai de livraison spécifique.
7. Y a-t-il une assistance technique disponible ?
Bien sûr, nous avons une équipe technique professionnelle qui peut vous aider à résoudre vos problèmes techniques.
8. Comment garantissons-nous la qualité ?
Nous avons trois processus pour contrôler la qualité des marchandises.
1). Nos ingénieurs inspecteront régulièrement la production et le contrôle qualité à l'usine.
2) Les matériaux entrants doivent être inspectés par des ingénieurs d'achat expérimentés avant de pouvoir être stockés.
3). Au moins 2 personnes du département logistique vérifient croisement les marchandises à expédier avant la livraison.
9. Pouvez-vous garantir la livraison sûre et fiable de vos produits ?
Oui, nous utilisons strictement l'emballage standard international. Nous utilisons également des emballages spéciaux pour les marchandises dangereuses, et l'expédition réfrigérée pour les articles nécessitant des exigences de température. Les emballages d'articles spéciaux et les exigences d'emballage standard pour les marchandises générales peuvent entraîner des coûts supplémentaires.
10. Qu'en est-il du fret ?
Le coût dépend de la manière dont vous choisissez de recevoir les marchandises. L'express est généralement le moyen le plus rapide mais aussi le plus cher. Le fret maritime est la meilleure solution pour de grandes quantités de marchandises. Le coût d'expédition exact dépend du montant de l'achat, de la quantité et du poids de votre commande. N'hésitez pas à nous contacter pour plus d'informations.
 +86 010-64225983
 +8613811814778

 Bâtiment 26, communauté de Liyuan, district de Chaoyang, Pékin, Chine